Produzione e officina: lo stoccaggio segue il ciclo di lavoro
Materie prime, semilavorati, stampi, utensili e ricambi collocati dove si trasformano: scaffali, cantilever, armadi e contenitori disposti sul percorso del pezzo, non su quello che avanzava in pianta.
In un reparto produttivo il magazzino non è un luogo: è una distanza. Ogni volta che un operatore lascia la macchina per cercare una barra, uno stampo o una cassetta di minuteria, la lavorazione si ferma e il costo cammina con lui. Per questo in officina lo stoccaggio si disegna seguendo il percorso del pezzo, dalla materia prima al pallet finito: ogni materiale sta dove viene trasformato, nella quantità che il turno consuma, e la scorta grande resta fuori dal reparto. È la differenza fra un capannone pieno di scaffali e una produzione che scorre.
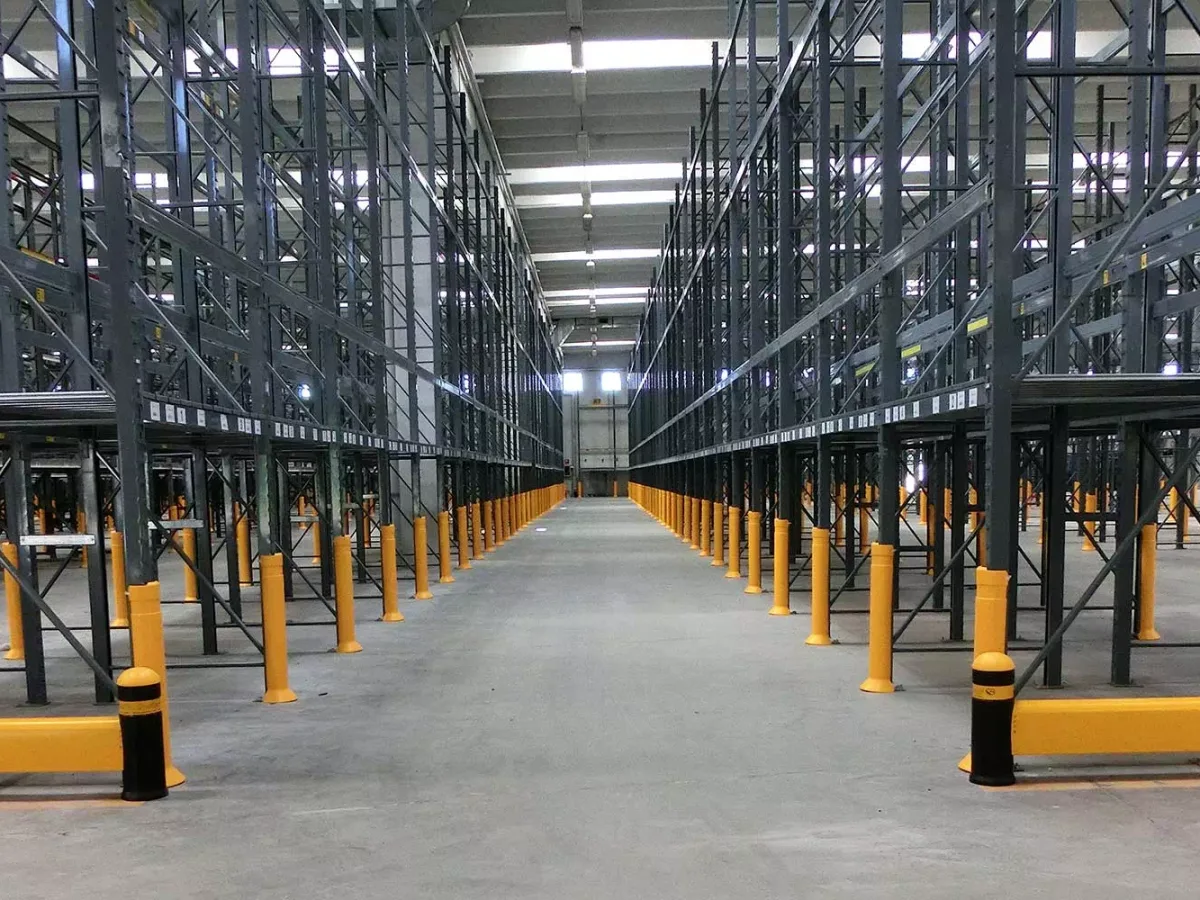
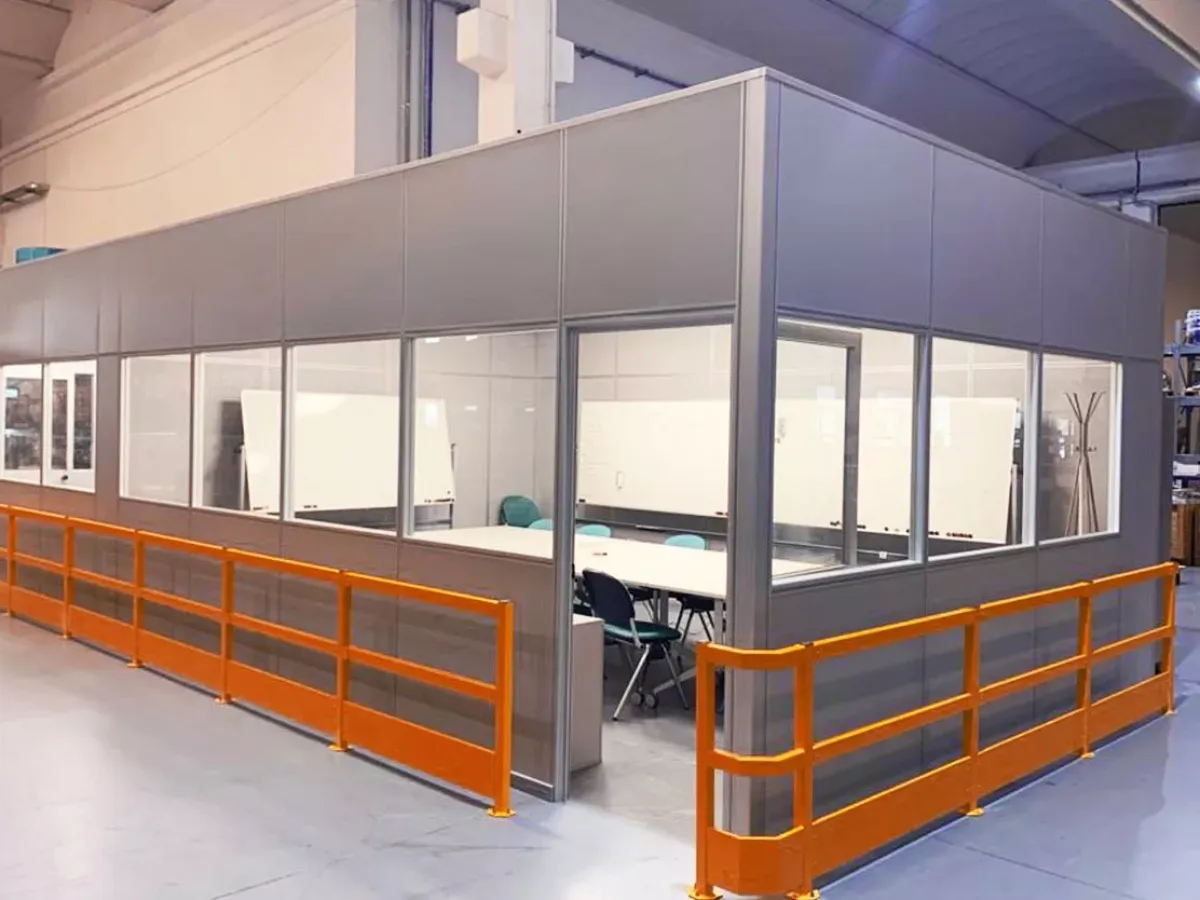
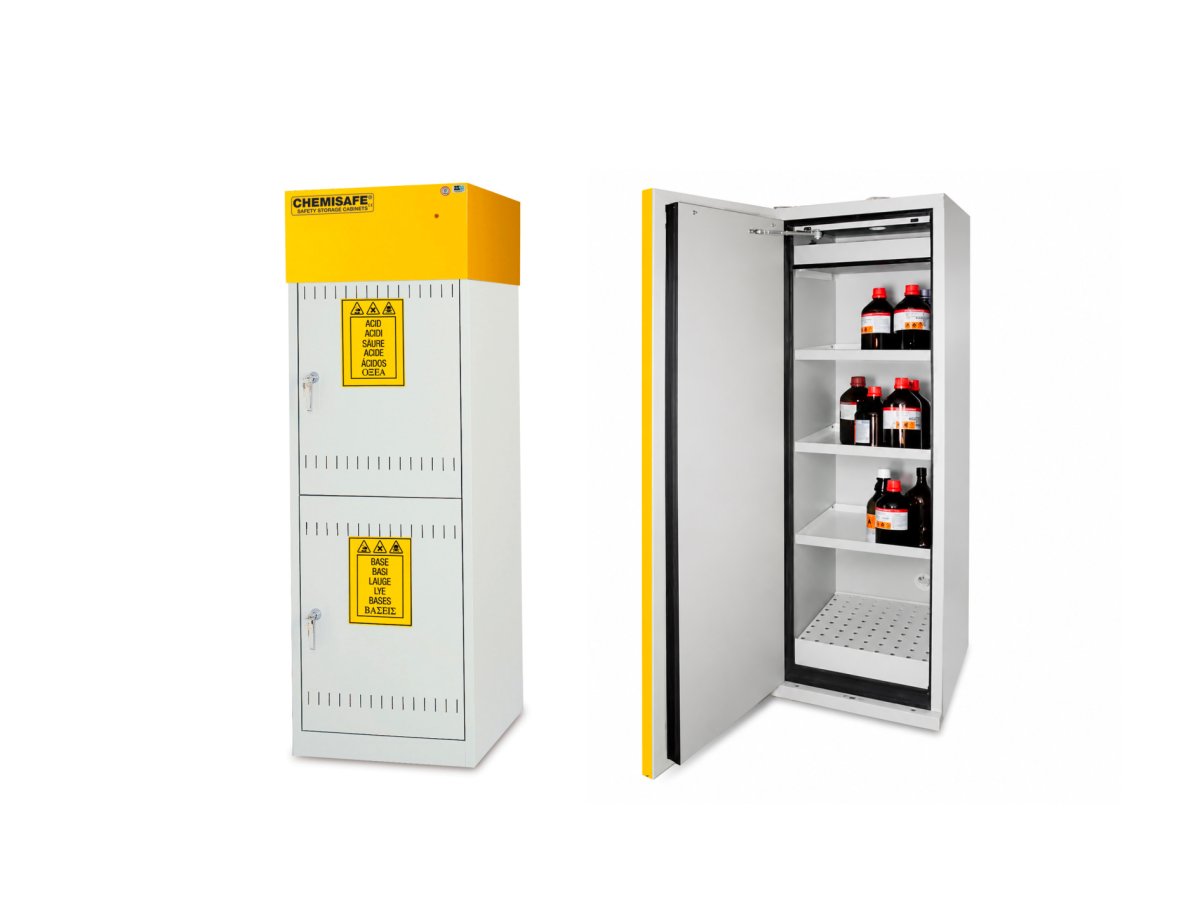
Lungo quel percorso ogni famiglia trova il suo sistema. Barre, tubi e lamiere a bordo delle troncatrici sulle scaffalature cantilever, caricate dal lato della macchina; semilavorati e componenti in contenitori modulari sulle scaffalature metalliche a ripiani, a portata di mano della postazione; solventi, oli e dispositivi di protezione negli armadi di sicurezza all'ingresso dell'area; colonne, quadri e calate degli impianti dietro le barriere di protezione, perché in reparto i carrelli manovrano fra macchine che non si spostano. Sopra, il volume libero diventa risorsa: i soppalchi industriali ospitano l'ufficio tecnico, il controllo qualità o le scorte leggere, gli uffici prefabbricati chiudono compressori e quadri in un locale tecnico che si sente meno. L'illuminazione industriale si dimensiona sul compito visivo di ogni postazione: alla macchina utensile serve una luce diversa da quella della corsia.
In reparto La Mercanti lavora con chi lo guida: il sopralluogo ricostruisce il percorso reale di ogni famiglia di materiale, dalla baia di ricevimento alla macchina e da lì alla spedizione; i sistemi sono di produttori europei qualificati e vengono montati da squadre qualificate a produzione attiva, per fasi, senza fermare le linee. Il risultato non è un reparto più arredato: è un reparto in cui si cammina meno e si produce di più.
Ispirazioni
Domande Frequenti
Dove si stoccano gli stampi e le attrezzature pesanti in un reparto?
In basso, vicino alla macchina che li monta e su un sistema progettato per il loro peso, non su un ripiano adattato. Gli stampi hanno tre caratteristiche che li rendono i peggiori inquilini di uno scaffale: pesano molto in poco spazio, si prelevano con il carrello o con il paranco e si danneggiano se appoggiati su una superficie non piana. La soluzione corretta è quasi sempre un'alimentazione dedicata: scaffalature a ripiani pesanti con piani in lamiera portante o scaffalature portapallet con gli stampi su bancali o su supporti dedicati, con i pezzi più pesanti al livello più basso e i livelli alti riservati a ciò che il paranco raggiunge in sicurezza. Il criterio di collocazione è la frequenza di cambio: gli stampi di produzione corrente stanno a pochi metri dalla pressa, quelli di campagna in zona di riserva, quelli obsoleti fuori dal reparto o eliminati. Ogni stampo ha bisogno di un posto identificato e di una scheda che dica cosa pesa: il dato di portata della struttura si confronta con il peso reale del pezzo più pesante, non con una media, ed è il numero che il fornitore chiede per primo in fase di progetto.
Cos'è il supermarket di linea e come cambia gli scaffali del reparto?
È il piccolo magazzino a bordo linea da cui l'operatore si serve da solo, rifornito a intervalli regolari da chi gestisce la logistica interna. Il principio viene dalla produzione snella: la macchina non va a cercare il materiale, il materiale arriva alla macchina in contenitori di formato stabilito, e il segnale di riordino è fisico, non un ordine a sistema. La versione più diffusa è il kanban a due contenitori: finché il primo è pieno si lavora, quando si svuota viene messo nella posizione di ritiro e si apre il secondo; il contenitore vuoto è la richiesta di rifornimento. Per lo scaffale questo cambia tre cose. La profondità, perché il flusso corretto è a gravità o a scorrimento, con il carico da dietro e il prelievo davanti, così il primo contenitore entrato è il primo che esce. L'altezza, perché tutto ciò che l'operatore prende deve stare fra il ginocchio e la spalla, senza scale né piegamenti. Il formato, perché i contenitori di un unico modulo dimensionale e dei suoi sottomultipli compongono i ripiani senza spazi morti. Il supermarket funziona solo se qualcuno lo rifornisce con un giro a orario: senza quel giro torna a essere uno scaffale pieno di scorte dimenticate.
Olio, trucioli e refrigerante: come si proteggono scaffali e contenitori in officina?
Trattando l'officina come un ambiente aggressivo, perché lo è. L'olio da taglio e l'emulsione refrigerante colano dai pezzi appena lavorati, i trucioli metallici si infilano ovunque e la polvere di rettifica si deposita su ogni superficie orizzontale. Tre accorgimenti progettuali fanno la differenza. Primo, i ripiani che ricevono pezzi bagnati devono avere il bordo rialzato o una vasca di raccolta sotto il piano, così il liquido non arriva a terra, dove diventa un rischio di scivolamento e una non conformità ambientale. Secondo, i contenitori per i pezzi oleosi vanno scelti con fondo pieno e, se servono a sgocciolare, con un sotto-contenitore di raccolta; quelli forati vanno bene solo per i pezzi asciutti. Terzo, le finiture: la verniciatura a polveri regge gli oli minerali comuni, ma dove ci sono lavaggi, emulsioni aggressive o refrigeranti conviene la zincatura o l'acciaio inossidabile sui componenti più esposti. Una regola organizzativa completa il quadro: la zona dei pezzi bagnati si separa fisicamente da quella dei pezzi finiti e puliti, perché una cassetta oleosa appoggiata per sbaglio su un lotto pronto per la spedizione significa rilavorazione e reclamo.
Cosa può stare su un soppalco in reparto produttivo e cosa è meglio tenere a terra?
Sopra vanno le funzioni che hanno bisogno di vedere il reparto e di stargli lontano allo stesso tempo: l'ufficio tecnico e di programmazione, il controllo qualità documentale, la sala riunioni per il briefing di turno, l'archivio dei disegni e delle schede di collaudo, le scorte leggere a bassa rotazione come imballi, etichette e componentistica. A terra restano le macchine, i materiali pesanti e tutto ciò che si movimenta con il carrello, salvo che il soppalco non sia stato progettato apposta, con un punto di sbarco e una portata dichiarata per quel carico. Due vincoli decidono la destinazione d'uso del piano superiore. Le vibrazioni trasmesse dalle macchine, che su una struttura leggera si sentono e disturbano chi lavora al computer o al microscopio di controllo: la posizione delle colonne rispetto alle presse e alle macchine utensili va studiata in sopralluogo. E le polveri e i fumi, che salgono: un piano sopra una zona di saldatura o di molatura ha bisogno di una chiusura e di un ricambio d'aria, o diventa inabitabile. Al tecnico incaricato dall'azienda spetta inoltre l'inquadramento della nuova superficie sul piano antincendio e delle uscite del reparto.
Quanto materiale in lavorazione tenere fra una macchina e l'altra, e dove metterlo?
Il minimo che impedisce alla macchina a valle di fermarsi, e in un posto delimitato che si vede dalla corsia. Il materiale in corso di lavorazione, che gli addetti chiamano WIP, è la scorta più costosa del reparto perché ha già assorbito ore di lavoro e non è ancora vendibile; quando cresce senza controllo copre i problemi invece di risolverli, nasconde le fermate di una macchina lenta e allunga il tempo di attraversamento di ogni ordine. Il metodo pratico parte dall'osservazione: per una settimana si conta quanti pezzi o contenitori stanno in attesa davanti a ogni macchina all'inizio e alla fine del turno, e si fissa un tetto, segnato a terra con una corsia dedicata o su uno scaffale a scorrimento con un numero massimo di posti. Quando il tetto è raggiunto, la macchina a monte smette di produrre per quella fase e passa ad altro: è il segnale che riporta a galla il collo di bottiglia. Fisicamente il WIP sta su carrelli o in contenitori su ruote, mai a terra su pallet nudi, così si sposta senza carrello e non occupa le corsie di marcia. Il posto delimitato ha un vantaggio in più: il capo reparto, passando, legge lo stato della produzione con un'occhiata.
Ricambi di manutenzione: perché meritano un magazzino separato dal reparto?
Perché servono quando tutto è fermo, e in quel momento nessuno ha tempo di cercarli. Il magazzino dei ricambi di manutenzione ha una logica opposta a quella del materiale di produzione: rotazione bassissima, valore unitario spesso alto, criticità misurata in ore di fermo macchina e non in quantità. Per questo si organizza per criticità, non per frequenza: i ricambi che fermano una linea intera stanno in un posto preciso, identificato, con una scorta minima scritta e un responsabile del riordino; quelli sostituibili in giornata dal fornitore possono non essere tenuti affatto. La collocazione ideale è un locale o un'area chiusa a chiave a ridosso del reparto, con un armadio a cassetti per la minuteria tecnica e scaffali a ripiani per i gruppi più ingombranti; dove i codici sono migliaia e lo spazio poco, il magazzino verticale automatico concentra tutto in pochi metri quadrati e rende il prelievo tracciabile. L'accesso ristretto non è diffidenza: è l'unico modo per far corrispondere la giacenza a sistema con quella fisica, perché il ricambio preso di corsa alle due di notte e non registrato è quello che mancherà alla prossima emergenza. Un inventario a rotazione ogni trimestre completa il controllo.
Le cinque S applicate a scaffali e armadi: riordinare un'officina in cinque passi
Il metodo delle cinque S nasce nelle fabbriche giapponesi e funziona perché è fisico: separare, ordinare, pulire, standardizzare, sostenere. Applicato allo stoccaggio di un reparto trasforma scaffali pieni di tutto in postazioni dove ogni cosa ha un posto e il posto vuoto si vede. Servono una squadra di tre o quattro persone del reparto, mezza giornata a produzione ridotta, cartellini rossi, nastro per il pavimento ed etichette.
Passo 1 — Separa: il cartellino rosso decide cosa resta
Svuota una zona alla volta, uno scaffale o un armadio, e metti ogni oggetto davanti a chi lo usa. La domanda è una sola: è servito negli ultimi trenta giorni, o servirà nei prossimi trenta. Ciò che risponde no riceve un cartellino rosso con data e nome e va in un'area di quarantena delimitata a terra, dove resta un mese: quello che nessuno reclama si elimina, si vende o si sposta nel magazzino centrale. In officina il cartellino rosso finisce quasi sempre su utensili doppi, stampi di prodotti usciti di produzione, campioni di prova, ricambi di macchine dismesse e contenitori senza contenuto. Alla fine del passo lo scaffale ospita solo ciò che il reparto usa davvero, e di solito è la metà di prima: lo spazio recuperato è il primo risultato visibile e quello che convince i più scettici.
Passo 2 — Ordina: un posto per ogni cosa, alla distanza della sua frequenza
Rimetti ciò che è rimasto secondo due regole. La prima è la frequenza: ciò che si usa ogni ora sta a portata di mano della postazione, ciò che si usa ogni giorno nel raggio di pochi passi, ciò che si usa ogni settimana sullo scaffale di reparto, ciò che si usa ogni mese fuori. La seconda è l'ergonomia: gli oggetti pesanti fra il ginocchio e il bacino, quelli leggeri e frequenti fra il bacino e la spalla, nulla di pesante sopra la testa. Disegna la sagoma degli utensili sui pannelli e sui fondi dei cassetti, così il posto vuoto denuncia da solo l'oggetto mancante. Per i contenitori adotta un solo modulo dimensionale e i suoi sottomultipli: ripiani e carrelli si compongono senza vuoti e i travasi spariscono. Scatta una fotografia dello stato finale di ogni scaffale: sarà il riferimento del passo quattro.
Passo 3 — Pulisci, e trasforma la pulizia in ispezione
Pulire a fondo scaffali, armadi e contenitori una volta serve a poco; serve a molto se diventa il momento in cui si guardano le cose. Durante la pulizia si controllano i piedini e gli ancoraggi degli scaffali, i ripiani deformati da un carico eccessivo, le ante degli armadi che non chiudono, i contenitori crepati, le etichette illeggibili, le perdite di olio sotto i ripiani che ricevono pezzi bagnati. Ogni anomalia va su un elenco con il nome di chi la risolve e una data. Poi si decide la fonte dello sporco e la si elimina a monte: una vasca di raccolta sotto il ripiano dei pezzi oleosi, una protezione sulla colonna che il carrello tocca ogni settimana, un coperchio sui contenitori nella zona di molatura. Assegna a ogni area una persona e cinque minuti a fine turno, scritti sul cartello della zona: la pulizia che non ha un orario non esiste.
Passo 4 — Standardizza con etichette, colori e la fotografia di riferimento
Rendi lo stato raggiunto riconoscibile da chiunque entri nel reparto, anche da un neoassunto al primo giorno. Etichetta ogni ubicazione con un codice e una descrizione leggibile a due metri; assegna un colore a ogni famiglia, materia prima, semilavorato, prodotto finito, attrezzatura, e usa lo stesso colore su etichette, contenitori e strisce a pavimento; delimita a terra le aree di sosta dei carrelli e il tetto del materiale in lavorazione. La fotografia dello scaffale a fine passo due va stampata e appesa sullo scaffale stesso: è lo standard contro cui si confronta la realtà, e rende inutile discutere su com'era prima. Scrivi su una pagina le regole del reparto, dove sta cosa, chi rifornisce, chi pulisce, cosa fare di un oggetto senza posto, e affiggila all'ingresso. Lo standard scritto è ciò che distingue un riordino da un metodo.
Passo 5 — Sostieni: l'audit di cinque minuti che tiene in piedi tutto
Il quinto passo è l'unico che non finisce. Una volta alla settimana una persona diversa dal responsabile di reparto percorre le zone con una lista di dieci voci, sempre le stesse: oggetti fuori posto, ubicazioni senza etichetta, contenitori a terra, scaffali con materiale estraneo, fotografia di riferimento non rispettata, protezioni danneggiate, elenco anomalie del passo tre aggiornato. Ogni voce vale un punto e il punteggio si scrive su un cartellone visibile a tutti, zona per zona, settimana dopo settimana: non per punire, ma perché la tendenza si veda. Quando una zona scende per tre settimane consecutive si torna al passo uno su quella zona soltanto, in un'ora. Dopo tre mesi di audit regolari il reparto ha un dato nuovo: il tempo di ricerca di utensili e materiali, misurato prima e dopo con un cronometro su dieci prelievi, che è la prova concreta da portare a chi deve approvare il prossimo investimento in attrezzature.